Monturas hechas a mano:
del acetato en plancha
al apoyo sobre el puente
Sazeza es un proyecto editorial independiente sobre el oficio de fabricar y ajustar monturas de gafas. Aquí se explica, paso a paso y sin prisa, qué ocurre en el banco de taller entre la plancha de acetato y el momento en que la montura se apoya correctamente en la nariz de quien la lleva.
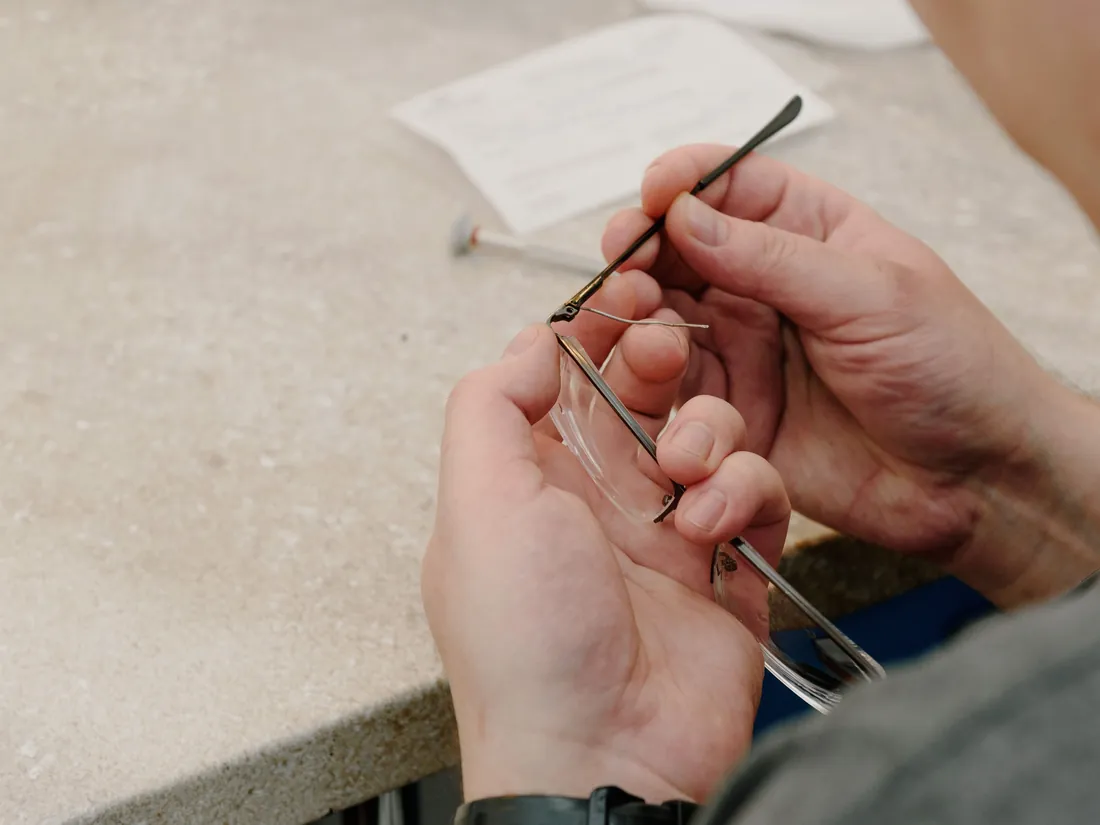
Sobre la mesa
Casi todo el trabajo de una montura cabe en medio metro cuadrado: la plancha, la fresa, un juego de limas, el destornillador, la fuente de calor y un trapo limpio. El resto es criterio: saber cuánto material quitar, en qué orden y cuándo parar.
Las imágenes de esta página son material gráfico de referencia sobre el oficio y no documentan actividades ni instalaciones de Sazeza.
Acetato, cuerno y titanio
Tres materiales con lógicas de trabajo distintas: uno se corta y se calienta, otro se lee antes de cortarlo, el tercero se dobla poco y se suelda menos.
El acetato de celulosa llega al taller en planchas de entre 4 y 6 milímetros de grosor. Es un material termoplástico de origen vegetal: se reblandece con calor moderado, conserva la forma al enfriarse y admite un pulido profundo porque el color no está impreso en la superficie, sino repartido en toda la masa. Las planchas se fabrican por capas o por bloques laminados, de modo que al fresar un frente aparecen vetas que no se ven en la cara exterior. Por eso conviene estudiar la plancha antes de marcar la pieza: el dibujo del canto será visible en el borde del aro y en el corte del frontal.
El acetato trabaja con la humedad y la temperatura. Una montura guardada meses en un cajón caliente puede perder un poco de tensión, y otra que ha pasado el verano en el salpicadero de un coche vuelve casi siempre deformada. No es un defecto del material, sino su carácter: la misma docilidad que permite ajustarla en dos minutos con aire caliente la hace sensible a las fuentes de calor domésticas.
Cuerno natural
El cuerno no es homogéneo. Cada placa tiene zonas más densas y otras más fibrosas, un espesor irregular y un color que cambia de un extremo a otro. Antes de cortar se examina al trasluz y se decide qué parte irá al frontal y cuál a las varillas, procurando que las fibras corran en el sentido del largo de la pieza. Se trabaja sobre todo en frío, con limas y lijas de grano progresivo; el calor se emplea con moderación y siempre húmedo, porque un exceso lo reseca y lo vuelve quebradizo. A cambio, es ligero, templado al tacto y envejece con un brillo que no se parece al de ningún plástico.
Titanio
El titanio entra en el taller como alambre, pletina o pieza cortada por láser. Es ligero, resistente a la corrosión y bien tolerado por pieles reactivas, pero castiga las herramientas y tiene memoria elástica: al doblarlo recupera una parte del ángulo, así que hay que pasarse ligeramente para acabar donde uno quiere. Las uniones se resuelven con soldadura específica, no con estaño ni con adhesivo, y cualquier retoque en una varilla de titanio se hace en frío, con alicates de mordaza forrada y movimientos cortos.
Del bloque al perfil
La pieza nace plana. Sobre la plancha se marca el contorno del frontal y se desbasta con fresa: primero el perímetro exterior, después los huecos de los aros y por último la ranura interior donde asentará el bisel de la lente. El fresado deja la forma, pero no la calidad: las paredes salen rectas, con marcas de herramienta y aristas vivas que todavía no tienen nada que ver con una montura terminada.
El perfil aparece en el limado a mano. Con limas de distintos cortes se redondean los cantos, se afina el grosor hacia los extremos del frontal, se abre el ángulo del puente y se iguala la altura de los dos aros. Es la fase en la que una montura empieza a tener cara: dos milímetros de material quitados de más en una zona cambian la expresión del conjunto y ya no se pueden devolver.
Orden de trabajo
- Marcado sobre la plancha
- Desbaste del contorno
- Vaciado de los aros
- Apertura de la ranura
- Limado del perfil
- Igualado de simetría
- Lijado de grano fino
Comprobaciones durante el limado
- Mirar el frontal a contraluz para comparar los dos aros.
- Medir el grosor en los mismos puntos de cada lado.
- Pasar el dedo por el canto: lo que se nota, se ve.
- Apoyar la pieza en plano y buscar balanceo.
- Limpiar el polvo antes de cada revisión.
- Parar y volver al día siguiente si la vista se acostumbra.
Bisagras y su asiento
La bisagra es la pieza que más trabaja y la que primero delata un montaje apresurado. En acetato se emplean bisagras de pala, con dos o tres alas perforadas que quedan embutidas en el material; en metal, bisagras soldadas o remachadas al frente y a la varilla. Las hay también flexibles, con un pequeño muelle en el cuerpo, que absorben la apertura excesiva cuando alguien se quita las gafas con una mano.
El asiento se abre en caliente. La pala se calienta lo justo para que entre en el acetato reblandecido sin quemarlo, se presiona en su alojamiento y se deja enfriar la pieza sujeta, de modo que el material cierre sobre el metal. Si la pala queda alta, la varilla no apoya; si queda torcida, el ángulo de apertura se desvía y una patilla abraza más que la otra. Una bisagra bien asentada se reconoce por tres señales sencillas: las varillas cierran paralelas, la apertura ofrece una resistencia igual a ambos lados y no hay juego lateral cuando se mueve la patilla abierta.
Cuando una bisagra empieza a bailar, casi nunca es culpa del tornillo. Suele ser el alojamiento el que ha cedido, y la reparación pasa por reasentar la pala, no por apretar más fuerte.
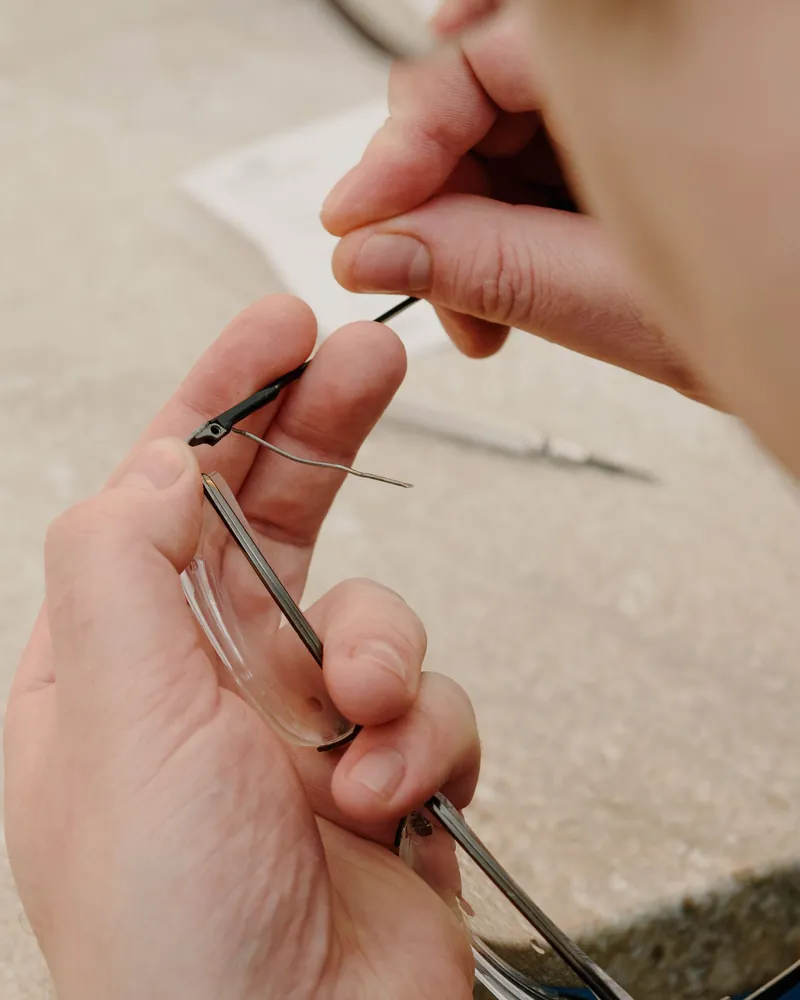
Curvado de varillas en caliente
El calor ablanda; la forma la da el enfriamiento. Todo lo que se moldee sin dejar enfriar en posición se pierde.
La curva final de una varilla de acetato se da con aire caliente, no con fuego directo. Se calienta la zona que va detrás de la oreja durante unos segundos, se comprueba con el pulgar que el material cede sin resistencia y se forma la curva con los dedos, manteniéndola firme hasta que la pieza recupera rigidez. El acetato conserva memoria de la última forma que tuvo al enfriarse, así que soltarlo demasiado pronto equivale a no haber hecho nada.
Los errores habituales son de temperatura, no de fuerza. Un acetato poco caliente se agrieta por dentro antes de doblarse, y esas microgrietas aparecen semanas después como una línea blanquecina. Un acetato demasiado caliente se marca con la huella de los dedos, pierde brillo y forma burbujas que solo se arreglan volviendo a pulir. En las varillas con alma metálica hay un límite adicional: el alambre interior también se dobla, y si se insiste sobre el mismo punto acaba cortando el material desde dentro.
Referencias de una curva bien dada
- El punto de flexión cae por detrás del hueso de la oreja, no encima.
- La curva es larga y progresiva; un codo corto crea un punto de presión.
- Las dos varillas se comparan enfrentadas, no de memoria.
- La montura se sostiene al inclinar la cabeza sin apretar en las sienes.
- El acetato conserva el brillo en toda la zona calentada.
Volteo y pulido a tambor
El brillo del acetato no se aplica: se descubre. Después del lijado, la montura pasa al tambor de volteo, un bombo giratorio cargado con virutas de madera dura, chips cerámicos o abrasivos de distinta finura. El bombo gira despacio durante horas o días y las piezas se frotan continuamente contra el medio, redondeando las marcas del lijado y alcanzando rincones donde una rueda de pulir no entra.
El proceso se hace por etapas: primero un medio más agresivo que iguala la superficie, después uno intermedio y por último virutas finas con pasta de pulido que dan el brillo definitivo. Entre etapa y etapa las piezas se lavan, porque arrastrar restos de un abrasivo grueso a la fase final estropea el trabajo de todas las horas anteriores.
Fases del volteo
- Desbaste con medio grueso
- Lavado y secado
- Medio intermedio
- Lavado y secado
- Viruta fina con pasta
- Repaso manual de cantos
Lo que el tambor no resuelve
El volteo iguala y da brillo, pero no corrige una forma mal limada ni disimula una ranura irregular. Tampoco entra bien en el interior de los aros ni en el alojamiento de la bisagra: esas zonas se repasan a mano, con fieltro o con trapo de algodón y pasta, antes de dar por cerrada la pieza. Un exceso de tiempo en el bombo redondea las aristas que debían quedar definidas y aplana el carácter del perfil.
Ajuste al rostro y apoyo en el puente
Una montura terminada todavía no está ajustada. El ajuste se hace sobre la cara de quien la va a llevar y consiste en repartir el peso entre tres apoyos: el puente nasal, que soporta la mayor parte, y las dos zonas de detrás de las orejas, que solo retienen. Cuando las varillas aprietan en las sienes es casi siempre porque el puente no está haciendo su trabajo.
En las monturas de acetato el puente es fijo y se adapta calentando y cerrando o abriendo ligeramente el ángulo de las alas nasales; en las de metal se ajustan las plaquetas con alicates finos, moviéndolas por separado en altura, separación e inclinación. El objetivo es que la superficie de apoyo sea lo más amplia posible: cuanto mayor es el área de contacto, menor es la presión y menos marca queda al final del día.
Señales de un ajuste correcto
- La montura queda recta vista de frente y el frontal no baila al sonreír.
- No hay huella roja profunda al quitar las gafas después de una hora.
- Las pestañas no rozan la cara interior de la lente.
- La inclinación del frontal permite mirar de lejos y de cerca sin subir la cabeza.
- Al inclinarse hacia delante la montura se mueve, pero no se descuelga.
Tres apoyos, tres correcciones
Si la montura resbala hacia abajo, el problema suele estar en el puente: apoya demasiado alto o en un área muy pequeña. Si molesta en las sienes, las varillas están cerradas de más y conviene abrir el ángulo desde la bisagra, no desde el codo. Si una lente queda más baja que la otra, la corrección se busca en la inclinación de las varillas respecto al frontal, comparando los dos lados desde arriba.
Conviene recordar que el ajuste no es permanente. El uso diario, el calor y el gesto de quitarse las gafas con una sola mano lo van deshaciendo, y una revisión periódica evita que la montura acabe deformada por compensar una postura mal corregida.
Tornillos y reparaciones menores
Casi todo lo que se afloja en unas gafas tiene una solución pequeña, siempre que se haga con la herramienta adecuada y sin forzar.
Los tornillos de gafas son métricos y muy finos, con diámetros habituales entre 1,2 y 1,6 milímetros y longitudes que cambian según vayan a una bisagra, a un aro metálico o a una varilla atornillada. No son intercambiables a ojo: un tornillo demasiado largo asoma por detrás y raya la piel, y uno demasiado corto agarra solo dos filetes de rosca y se pierde en una semana. El destornillador debe encajar por completo en la ranura; si baila, redondea la cabeza y convierte un arreglo de un minuto en una extracción.
Cuando un tornillo se afloja una y otra vez, el fallo está en la rosca o en el asiento, no en la falta de apriete. Una gota de fijador específico para roscas finas resuelve muchos casos; otros piden un tornillo nuevo o rehacer el alojamiento. Apretar con fuerza es la peor salida: en un aro metálico deforma el cierre y en acetato puede partir la pala de la bisagra.
Arreglos razonables fuera del taller
- Apretar un tornillo flojo con un destornillador de punta ajustada, sin excederse.
- Sustituir una plaqueta gastada por otra del mismo sistema de anclaje.
- Recolocar un aro de nailon suelto reajustando la tensión del hilo.
- Limpiar con agua tibia y jabón neutro la zona de la bisagra antes de intervenir.
Casos que conviene no improvisar
- Frontales de acetato partidos por el puente: el pegado casero rara vez aguanta.
- Soldaduras en titanio o en metales de montura fina.
- Bisagras hundidas o giradas dentro del acetato.
- Tornillos con la cabeza redondeada o rotos dentro del alojamiento.
Cuidado diario y guardado
La mayor parte del deterioro de una montura no viene del uso, sino de los descuidos entre uso y uso. Dejarlas boca abajo sobre la mesa, guardarlas en el bolsillo sin funda, tirar de una sola varilla al quitárselas o dejarlas en el coche a pleno sol hacen más daño que años de llevarlas puestas.
La limpieza correcta es sencilla: agua tibia, una gota de jabón neutro, aclarado y secado con un paño de microfibra limpio. El acetato y el cuerno agradecen además un repaso ocasional con un paño seco para recuperar el brillo. Los limpiadores con alcohol o amoníaco resecan el acetato y atacan los tratamientos de las lentes.
Hábitos que alargan la vida
- Quitárselas con las dos manos.
- Guardarlas siempre con las lentes hacia arriba.
- Usar funda rígida en bolsos y mochilas.
- Aclarar antes de frotar, nunca en seco.
- Revisar los tornillos cada pocos meses.
Dónde no guardarlas
- En el salpicadero o la bandeja trasera del coche.
- Sobre un radiador o cerca de una fuente de calor.
- En el borde de la piscina o junto a productos de limpieza.
- En la cabeza, a modo de diadema: abre las varillas de forma permanente.
- Sueltas en el fondo de un bolso, con llaves y monedas.
Qué se publica en Sazeza
Sazeza reúne material escrito sobre el trabajo de taller aplicado a las monturas de gafas. El contenido se organiza alrededor de los temas que aparecen en esta página: los materiales y sus planchas, el paso del bloque al perfil mediante fresado y limado, las bisagras y su asiento, el curvado de varillas en caliente, el volteo y el pulido a tambor, el ajuste al rostro y el apoyo nasal, los tornillos y las reparaciones pequeñas, y la conservación de la montura.
Los textos se escriben con intención descriptiva: explicar cómo se hacen las cosas, con qué criterios se decide y qué señales indican que algo está bien o mal resuelto. No son instrucciones de seguridad ni sustituyen la valoración de un profesional de la óptica cuando hay lentes graduadas de por medio.
Carácter del material
- Textos informativos y editoriales, sin venta de productos ni servicios.
- Vocabulario de taller explicado a medida que aparece.
- Listas de comprobación pensadas para observar, no para prescribir.
- Revisiones y ampliaciones de los textos a medida que se trabajan nuevos temas.
Puede leerse más sobre el planteamiento del proyecto en El proyecto.
Contacto
Sazeza[email protected]
Escribir por correo es la única vía de contacto del proyecto. Sirve para corregir un dato, proponer un tema relacionado con la fabricación o el ajuste de monturas, o preguntar por algo que haya quedado poco claro en alguno de los textos. Los mensajes se leen y se responden cuando procede, sin plazos comprometidos.
Sazeza no fabrica ni repara monturas por encargo y no atiende consultas sobre graduaciones ni sobre problemas de visión: para eso está el establecimiento de óptica correspondiente.